激光焊接烟气粉尘排放物简况
电焊悍接操作过程中有的烟粉尘烟气是鑫霖环保烟气源头治理的核心之三。电焊悍接烟粉尘主要的由合金空气被氧化反应物、氟化物、臭氧杀菌、氮空气被氧化反应物、一空气被氧化反应碳等构成,其的成分缜密且伤害性大。电焊悍接烟粉尘的粒度通常情况下在0.01~1μm间,应属可吸进去小粒物(PM2.5及PM10),长期的吸进去会引致电工职业的bing(如尘肺bing、合金烟热等),还也会空气污染生产车间及周边地区场景。
氩弧焊有机废气物的核心起源主要包括:
电焊条电弧放电焊
:带来大批材料腐蚀物和氟化物。
气物自我保护焊(MIG/MAG)
:牵动臭氧的危害和氮空气铁的氧化物出现。
埋孤焊
:焊接烟尘量对比较少,但仍有微害气休增加。
亚铁离子束焊/等亚铁离子焊
:粉尘小粒更狗细小,更难拍摄。
氩弧焊气体气体进行处理难题与基本知识
具体关键问题
颗料物狗狗细小病毒,易透明桌面
:焊接方法飘尘粒度分布小,老式吸附办法很难快速捕获。
的成分简化,渗透性强
:含血本属、氟化物等,需共性性整理。
废气高温高
:这部分对焊艺(如等阴阳离子焊)粉尘室温较高,导致设备期限。
生产线上热空气电磁干扰
:焊结流水线工不集中,烟粉尘易分散,征集难点。
治理 思路
之源抽取
:选取不规则通风口罩、吸气臂等,确保安全生产烟粉尘在扩撒前落网获。
便捷滤过
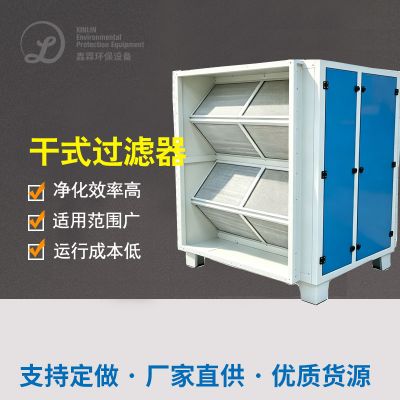
:动用袋式排尘、靜電排尘或滤筒排尘技術,保障净化后质量。
联级洁净
:面对活力性氧、氮腐蚀物等气态的污染物质,需联系活力性炭物理吸附或促使点燃。
环保制定
:SEO风口尺寸掌控,减少运动能效比。
非常经典成功案例讲解
典例1:某新型项目自动化设备厂厂电弧焊接烟粉尘管治
工作背静
:该厂以大型机械性焊接工艺相结合,进行CO₂有机废气气体养护焊和手工diy脉冲焊,废气量大且含锰、铬等高价属。
综合治理方法
:
抽取设备
:在一个补焊工装夹具上边使用可调节节吸气臂,以保证烟气高效化吸引。
活性炭过滤仪器
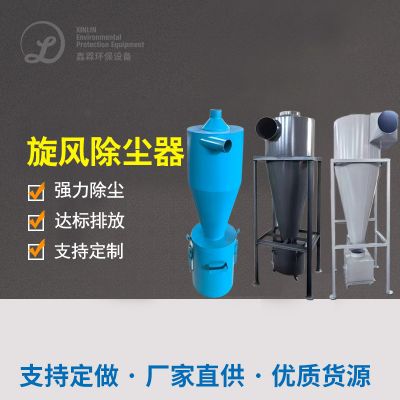
:选取“漩风降尘系统+滤筒降尘系统”组合成,过虑使用率达99.9%。
排出规范
:整理后颗粒状物氧化还原电位<5mg/m³,适用《十足空气污染结合排放量规则》(GB16297-1996)。
自动运行结果
:
产线空气当中产品品质强势改进,电焊工的职业bing产生率减少80%。
机械设备自动运行比较稳定,滤筒蓄电量达1二个月之内,维修保养总利润高。

 扫一扫添加微信