某食材药产量企业公司,废水功率5000m³/h,甲苯盐浓度1.2%(v/v),含少量出异丙醇。
彻底解决计划方案
:
技术会选择
:3级深冷再利用+抗逆性炭离心分离保障机制
二级冷凝水(5℃)环保再生资源回收80%高沸点溶剂
三级冷疑(-15℃)使总收废率达95%
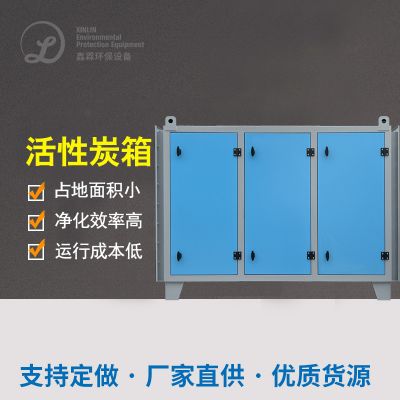
3级活力炭溶解为了确保未达标
金钱收获
:
年回笼甲苯420吨,的价值260多万元
系统化能效<0.15kWh/m³废气排放
安全保障规划
:
空调蒸发器空气能热泵适用防爆型缩短机
設置LEL手机在线监控方案集中控制系统
技术设备难点
:联合开发了异丙醇-甲苯共冷凝剂技术,尽量不要共沸难题。
四、行业内处理方式与发展趋势
(一)工艺选择型号指引
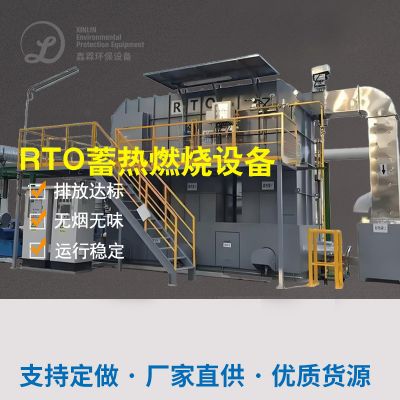
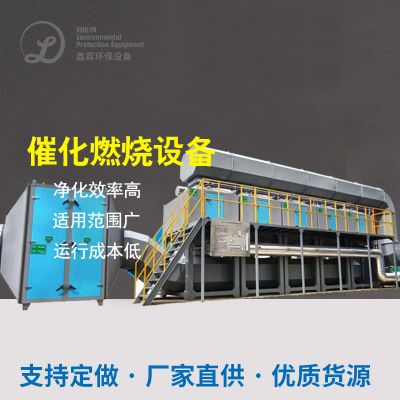
高盐浓度(>2000mg/m³):优先权选择冷疑回报+崔化焚烧女子组合
中有机废气浓度(300-2000mg/m³):粘附浓缩造成+焚烧技术设备经济发展性佳
低氧浓度(<300mg/m³):菌物滤池或抗逆性炭物理吸附更选用
(二)业内快速发展态势
知慧化运维管理
:云科技网技术工艺改变正常运作基本参数远程登陆摄像头,如某工厂顺利通过AI算法为基础提高RCO软件系统停止周期,用电量缩减18%。
材料研发
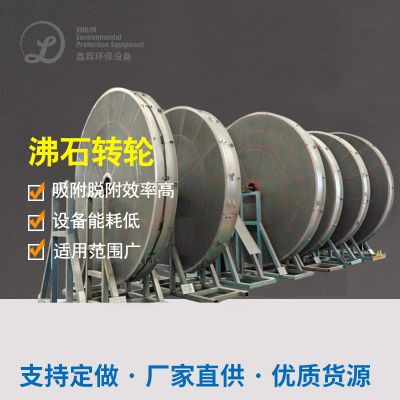
:多功能疏水团伙筛吸出物料使转轮质量加快至92%上面的。
环保水平
:蓄即热式崔化自燃(RCO)热有效率会达95%左右,比传统式TOF浪费然料40%。
(三)管理方法最好
形成烟粉尘因素资料,也包括氨水浓度起伏等值线、温水分子含量动态数据等
整存整取深入推进崔化剂渗透性检则(个人建议每2000h送样讲解)
吸收用料撤换应使用危险废物监定(亲水性炭吸收甲苯后大部分算是HW49类)
五、个人小结
甲苯废气排放工作需遵照"根源上的控制-的时候调优-未端生态环境综治维稳"的综上生态环境综治维稳自驾路线。现如今新技术已能建立95%上面的的除去速度,但具体情况建设工程中仍需注重:
高精度掌控的废气性能,防止的设备选用过大或缺乏
安全保障构思一定要具备GB50058-2014着火危险物品环保电力设施标准
工作维护与保养投入经常取决技术应用途径的可继续性
伴随"十五六"VOCs高度生态环境治理标准的使用,甲苯废气排放操作顺向着"高效化化、信息化、智力化"大方向发展进步,意见建议制造业企业搭配在工作中工作,挑选全我的生命频次直接费用最优性的技木方案范文。

 扫一扫添加微信