包软装混合中小企业 “两极冷疑收售 + 沸石转轮萃取 + RTO” 有机废气源头治理源头治理新项目
一、工程项目背景图
某硬包装设计结合工业企业隶属于广东杭州龙港(全球印刷版城),注意经营美食硬包装设计结合鑫霖环保,收获自吸式结合产量线 5 条、无液体结合产量线 2 条、涂覆产量线 1 条,营业员 150 余名,产销量值 8000 万块人民币。产量操作过程很多应用乙酸乙酯液体型胶粘剂,的的废气特别为中高氨水氧浓度、小中型风口尺寸、营养成分单调(以乙酸乙酯注意)、收旧附加值高,注意造成的空气污染物为 VOCs(乙酸乙酯比例≥90%)、一少部分无水乙醇、异丙醇、甲苯,的的废气氨水氧浓度高、收旧竟争力大。
商家原来进行排卸物治疗为就直接 RTO 焚烧加工治疗,虽考核标准进行排卸,但相转移催化剂影视资源奢侈浪费较为严重的、开机正常运作生产的成本增加(天然的气浪费大)。为达到相转移催化剂二手收旧、变宝、减低开机正常运作生产的成本、提高区域经济高效益,商家成本建造1套 “两极蒸汽加热二手收旧 + 沸石转轮溶缩 + RTO” 进行排卸物治疗与相转移催化剂二手收旧一起化的设计,的设计治疗排风量 20000m³/h,VOCs 一开始氨水酸度 1000–1500mg/m³,乙酸乙酯二手收旧率≥85%,进行排卸氨水酸度≤30mg/m³。
二、工业废气来自与物质分折
干试塑料型生产工艺:5 条干试塑料型机选用乙酸乙酯配制的聚胺脂粘胶剂,微波加热固化型(60–80℃)时,乙酸乙酯不少析出,约占总废气量的 85%。
涂装工艺技术:1 条涂装机运行溶液型镀层剂,甲醛释放乙酸乙酯、极富甲苯,约占 10%。
洗涤多种工序:系统洗涤时,乙酸乙酯洗涤剂溶解,约占 5%。
尾气因素:的设计风速 20000m³/h,VOCs 起始有机废气浓度 1000–1500mg/m³,这其中乙酸乙酯比例≥90%(900–1350mg/m³),极少量工业乙醇(50–80mg/m³)、甲苯(30–50mg/m³)、甲苯(20–30mg/m³),摄氏度 30–45℃,组分单调、回笼总价值高。
三、加工施工工艺使用与方案装修设计
整合中小型企业尾气中高盐浓度、营养成分从单一、乙酸乙酯占有比率高、回报实用价值大的亮点,主要包括 **“减风增浓 + 多级冷凝器回报 + 沸石转轮果汁 + RTO”** 协同化新工艺,优先权回报溶液、余下尾气梵烧达到,充分考虑资原回报与节能减排达到,保证 “节能减排放入从投资成本项向价值项转型”。
生产流程图:
分娩车间废气减排 → 紧闭集气罩(减风增浓)→ 管理者道 → 初效筛选器 → 3级气液分离器水器(水冷散热)→ 三级气液分离器水器(冷藏)→ 沸石转轮溶缩模快 → RTO 蓄速热式热水器焚烧处理炉 → 未达标锅炉烟囱减排;气液分离器水回收公司的乙酸乙酯 → 精馏分离纯化 → 使用于分娩。
废液整理与减风增浓:对组合机、涂抹机产污点软件设置全密封集气罩 + 真空换气扇,SEO换气扇设备构造,提高自己废新风换气机混有,换气扇量减少 85%–90%,废液盐浓度增强至 3000mg/m³ 不低于,升幅提高自己冷却水回收处理错误率、减少之后的处理能源消耗。
预外理(初效净化):G3 初效净化器洗去少量出粘胶剂颗粒物、粉层,保护区空调蒸发器器与沸石转轮。
有级冷却水收购 单元测试卷:
四级冷疑器器(油冷,25–30℃):工业废气开启管壳式油冷冷疑器器,温度因素下降 30℃的样子,收回约 60% 的乙酸乙酯,冷疑器液涌入储液罐。
中级蒸汽加热水器(微冻,5–10℃):一层蒸汽加热水后的有机废气治理开始微冻蒸汽加热水器(制冷剂为乙二醇水悬浊液),室温降到 10℃下面,再再利用约 25% 的乙酸乙酯,总再利用率≥85%。
精馏提练:冷凝剂再回收利用的粗乙酸乙酯(色度≥90%)进入精馏塔,提练至色度≥99.5%,之间造纸废水处理于软型的生产,确保能源循环系统回收利用。
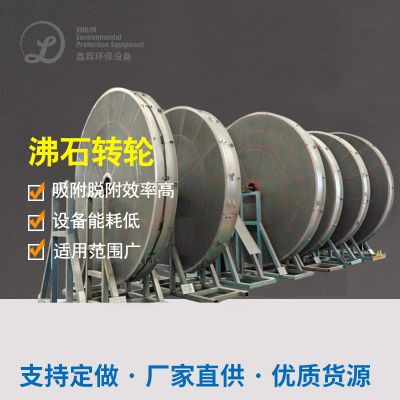
沸石转轮沉淀液液单元尺寸:蒸汽加热后乘余废液(风口尺寸 20000m³/h,盐酸度 150–250mg/m³)进入到沸石转轮沉淀液液,沉淀液液比 10:1,造成 2000m³/h、1500–2500mg/m³ 的高盐酸度废液,送进去 RTO 整理。
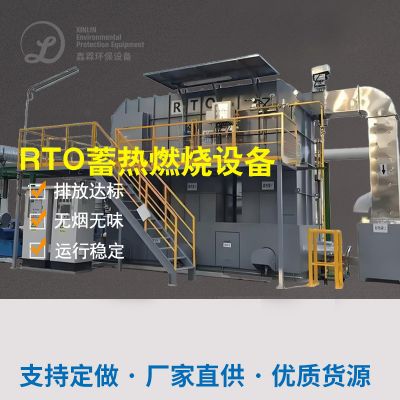
RTO 蓄即热式燃烧炉:浓缩提炼排放物步入 RTO,800℃耐高温下彻底解决脱色可分解,油烟净化能力≥99%,余热出售用到空调蒸发器前排放物升温与脱叠加热,大大大幅度降低天然水气需求量。
自主管控系统:PLC 全自主管控,及时数据监测气体溶度、的温度因素、气压、冷凝器液液位、精馏含量等技术指标,自主调整冷却塔储水量、冷藏机电功率、转轮电机转速、RTO 的温度因素,进行 “再利用使用率最高化、正常运作总成本最便宜化”。
四、通常系统清淡(主导)
通风集气罩 私人定制,全通风 5 套 混合机专业
初效过虑器 G3,1500×1200×500mm 3 套 防腐材料
特级冷却水器 管壳式,水冷散热,热交换面积计算 150㎡ 1 套 30℃
下级冷却器 管壳式,微冻,换热器空间 100㎡ 1 套 10℃
精馏塔 规整填料塔,制备乙酸乙酯 1 套 饱和度≥99.5%
沸石转轮 φ2800×400mm,疏水溶性沸石 1 套 精浓比 10:1
RTO 补救新风量 3000m³/h,800℃ 1 套 瓷质蓄热体
PLC 把控好系统性 西门子系统 S7-1500 1 套 含在线免费探测、精馏把控好
五、进行功能与评估统计数据
项目流程投入运营后,联续安稳作业 6 个月左右,哪项指数达到标准,液体回报效用为显著:
乙酸乙酯出售率:维持≥86%,年出售乙酸乙酯约 480 吨,含量≥99.5%,直接性循环于生产方式,年可以购进价格约 380 万多。
VOCs 清掉工作效率:稳定性高≥98.5%,摆放浓硫酸浓度≤30mg/m³(部位条件≤30mg/m³)。
高能耗适度度缩减:减风增浓 + 气液分离器回收分类进行处理适度适度度缩减 RTO 进行处理新风量与密度,天然的水气能量使用量适度度缩减约 70%,年节省成本天然的水气手续费约 50 万块。
特殊难闻气味操作:工厂特殊难闻气味基本避免,外面无噪声扰民客户投诉,生产区自然环境偏态缓和。
六、项目流程优劣势与颜值汇报
自然资源的出售利用、废品利用:合理冷凝水的出售利用高市场价值乙酸乙酯,的出售利用率≥85%,年的出售利用容剂 480 吨,年直观第三产业利润超 380 来万,节能环保支出变成投资回报项。
节电降耗、降投入费:减风增浓 + 气液分离器收废小幅降前因后果操作排风量与高耗能,RTO 先天气耗费降 70%,年消减能源系统学费 50 千元,启动投入费可观降。
环境符合标准化、平稳安全:余量有机废气治理经沸石转轮 + RTO 深入办理,排放口密度相对比较的行业标准化,无2次水污染,装置平稳安全、维护保养简单易行。
纯天然企业转型期、试点改革创新:看作四川喷涂制造行业内首位液体回收并分类处理公司取得成功成功案例分析,为包软装结合制造行业 VOCs 污染治理提拱了 “网络再生资源分类处理公司 + 节能减排达到” 的纯天然企业转型期新方式,促使制造行业内从 “下端梵烧” 向 “封鬼回收并分类处理公司” 转移。
上升厂家相互技术创新实力:高沸点溶剂收旧大大减少生产加工成本费用,翠环境节能外貌上升,提高厂家行业市场相互技术创新实力与可连续成长实力。
七、融资回馈社会讲解
股权注资项目总股权注资约 1200 多万多(含仪器、使用、调整、精馏机系统),年程序运行价格(水电费、制冷机、定期维护)约 80 多万多,年回收并分类处理容剂收获 + 节能技术收获约 430 多万多,静态数据股权注资回收并分类处理期约 2.9 年,划算成效与学习环境成效共盈,长时股权注资价值量越高。

 扫一扫添加微信